Introduksjon: Kompakt produksjon krever full teknisk strenghet
Småskala blokkproduksjonblir ofte forvekslet med en nedstrippet, lav-raffinert operasjon. Sannheten er stikk motsatt. Det er et konsentrert produksjonsøkosystem som må følge de samme fysiske og tekniske lovene som regulerer massive industrianlegg.
Divergensen er ikke i prosessarkitektur, men i gjennomstrømningskapasitet, modulær fleksibilitet og kapitaldistribusjon. Selv en beskjeden fotavtrykkslinje må sømløst veve sammen proporsjonering, blanding, forming og prosessstyring til en enhetlig operativ kjede.
1. Proporsjoneringssystem: Grunnlaget for repeterbar kvalitet
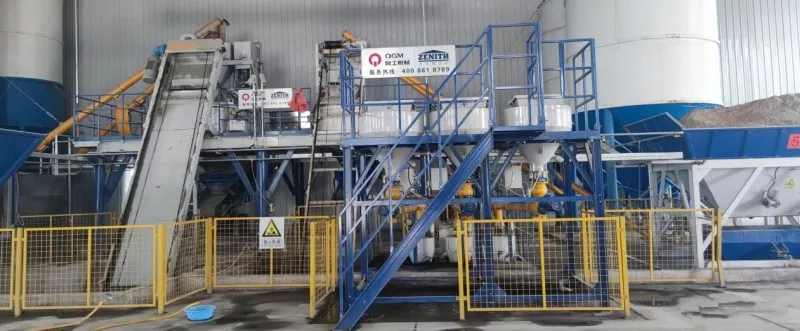
Hver ferdig blokk sporer sin avstamning tilbake til presis ingrediensdosering. Doseringssystemet påtar seg ansvaret for å måle og dispensere råmaterialer - sement, tilslag og vann - i nøyaktige forhold før blanding.
En grunnleggende konfigurasjon omfatter vanligvis bulklagringssiloer eller trakter, veiestasjoner for veieceller og utløpsrenner eller båndtransportører. Selv om det er mekanisk enkelt, utøver dette stadiet overordnet innflytelse over sluttproduktets integritet.
Uregelmessig dosering gir ujevn styrke og ujevn ytelse. For kompakte operasjoner trumfer målenøyaktighet gjennomstrømningshastigheten hver gang.
Når de er proporsjonert, må de inngående materialene oppnå grundig homogenisering. Denne fasen er den avgjørende veiskillet: enten fremstår betongen som en sammenhengende, forutsigbar kompositt, eller så sprekker den opp i en svak, variabel matrise.
Kompakte anlegg er vanligvis avhengige av miksere i pannestil eller plasseffektive design med to aksler. Deres mandat er tredelt:
●Oppnå jevn sementspredning i hele tilslagsskjelettet
●Lås inn målfuktighetsnivåer uten avdrift
● Beskytt mot partikkelstratifisering eller segregering
Et strengt administrert blandingstrinn øker formings forutsigbarhet og undertrykker overflate- og strukturelle defekter i herdede blokker.
3. Block Forming Machine: Den operative kjernen
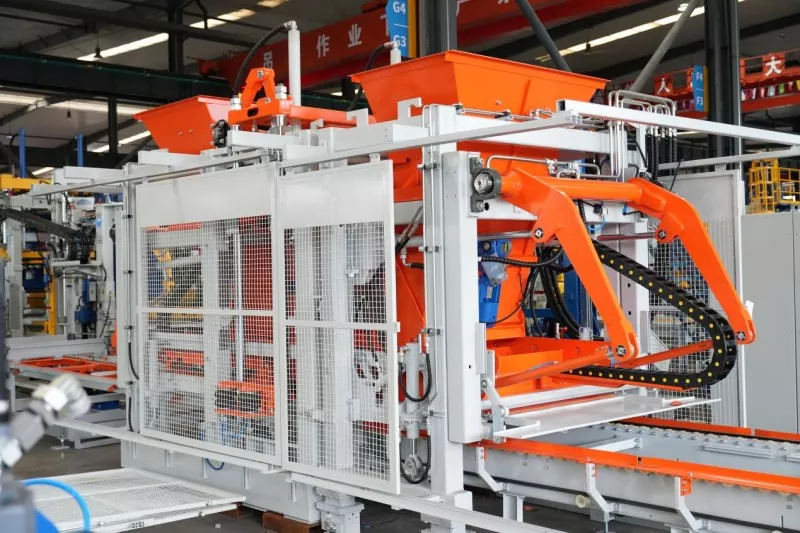
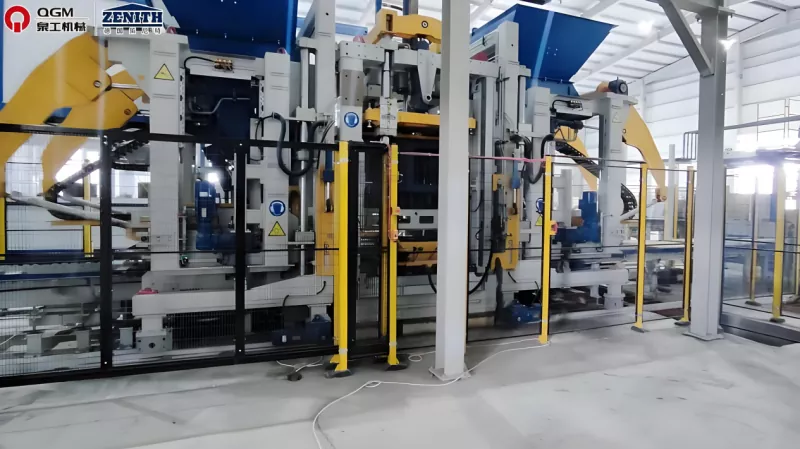
Formingsmaskinen står som den sentrale ressursen i enhver produksjonskonfigurasjon. Den dikterer daglige palleteller, dimensjonell troskap og fortettingsintegritet.
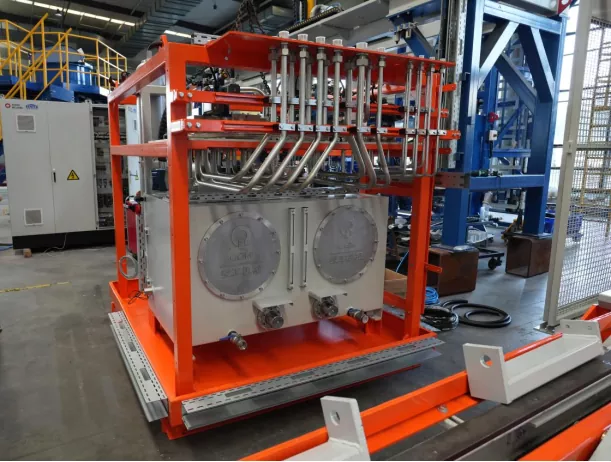
I moderne arkitekturer er hydraulisk konsistens ikke omsettelig for repeterbar forming. Hos QGM er den hydrauliske kretsen bygget rundt presisjonsregulerte ventiler og en høyeffektiv pumpetopologi, som leverer jevn trykklevering over tusenvis av repeterende pressesykluser. Denne trykkdisiplinen begrenser syklus-til-syklus-variansen og låser fast blokktetthet.
Formingsstabilitet har særlig vekt i småskala miljøer, der omgivelsesforhold og råstoffkarakteristikker kan endre seg oftere enn i klimakontrollerte megaanlegg.
4. Vibrasjonsundersystem: Mestring av tetthet og kompresjonsytelse
Komprimering er ikke bare et trykk-fenomen. Oscillasjon er uunnværlig for å evakuere innestengt luft og heve indre matrisetetthet.
QGMvibrasjonsplattformen bruker en fire-spindler oscillatorbank med eksentriske masser montert utenfor girkassen. Denne ytre massegeometrien demper indre mekanisk motstand og maksimerer brøkdelen av vibrasjonsenergien som når formhulen.
Utbetalingen:mer homogen fortetting, økt enhetstetthet og meningsfulle sementbesparelser gjennom forbedret partikkellåsing.
5. Kontrollsystem: Kobling av kvalitet fra operatørekspertise
I kompakte fabrikker kan arbeidsstyrkens tekniske dybde svinge mye. Et pålitelig kontrolllag isolerer produksjonskvaliteten fra individuelle ferdigheter.
QGM bygger inn en programmerbar logikkkontrollerarkitektur med et intuitivt menneske-maskin-grensesnitt. Gulvpersonell kan slå inn vibrasjonsdøl, trykkkraft og syklustiming med selvtillit og presisjon.
Denne standardiseringen øker batch-til-batch-reproduserbarheten og opprettholder spesifikasjonskvalitet selv når den opererer utenfor fullt industrialiserte forhold.
6. Muggsystem: Hvor mikron bestemmer markedsaksept
Former er den endelige arbiteren for geometri og overflateestetikk. Submikronavvik i hulromsdimensjoner eller veggfinish kan utløse kundeavvisning eller spesifikasjonsbrudd.
QGM-ingeniører former for kompatibilitet på tvers av plattformer med globalt dominerende blokkutstyrsmerker - MASA, HESS, ZENITH, POYATOS, BESSER, TIGER og andre. Hvert verktøy er maskinert til autentiske OEM dimensjonale datasett og deretter varmebehandlet for å øke overflatehardheten og friksjonsslitasjemotstanden.
Resultatet er vedvarende geometrisk stabilitet på tvers av utvidede produksjonskampanjer.
7. Tilleggssystemer: De ukjente arbeidsflytaktivererne
Utover det kjernedannende toget opprettholder støttende infrastruktur driftsrytmen:
● Utstyr for transport og heving av bulkmateriale
●Modulære herdestativer eller automatiserte stableløsninger
●Pallhåndtering og rotasjonsverktøy
● Forebyggende vedlikeholdssett og kritiske reservelager
Disse elementene berører ikke betongen direkte, men deres fravær eller feil introduserer friksjon, tomgangstid og gjennomstrømningserosjon.
FAQ: Småskala blokkproduksjonsutstyr
1. Hva utgjør minimumsutstyrsstabelen for å starte produksjon?
Minst: en proporsjonsstasjon, en mikser, en blokkformingsmaskin og et matchende sett med former. Tilleggsinfrastruktur kan fases inn etter hvert som volum og kompleksitet vokser.
2. Er blokkkvalitet av kommersiell kvalitet oppnåelig i liten skala?
Uten tvil. Kvalitet er en funksjon av prosessdisiplin – proporsjonsnøyaktighet, blandingshomogenitet, komprimeringskonsistens og herdeprotokoll – ikke anleggets kvadratmeter.
3. Må små produsenter investere i automatisering fra dag én?
Ikke obligatorisk. PLS-basert styring gir imidlertid umiddelbar stabilitetsutbytte og isolerer produksjonen fra operatøromsetning eller kompetansegap.
4. Hvor viktig er utstyrsvalg for operasjoner i beskjeden skala?
Svært konsekvensmessig. Maskinstabilitet er den primære determinanten for oppetid, avvisningsrater og flerårig avkastning på investert kapital.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring